اگر سنگزنی را بعد از کوره یادمان بیاید، لایه مفید ممکن است از دست برود
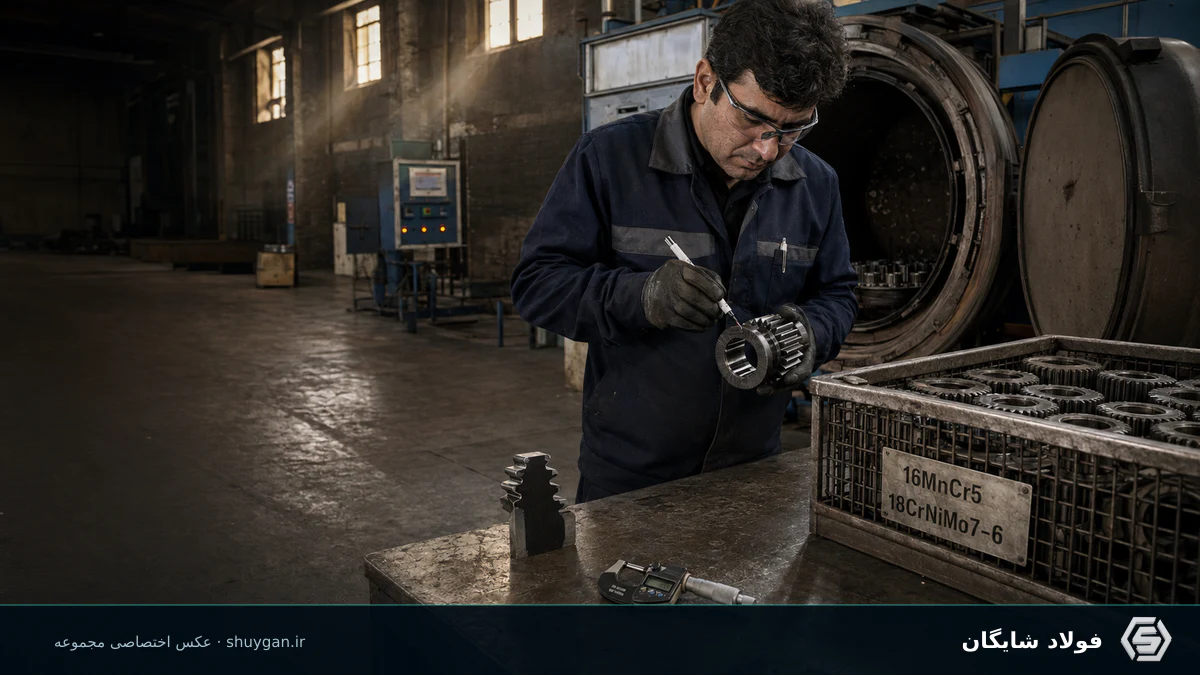
در سمانتاسیون، هدف فقط رسیدن کربن به سطح نیست. عمق سمانتاسیون باید با بار تماس، اندازه دندانه، سختی مرجع، مقدار برداشت پس از عملیات و تلرانس نهایی هماهنگ باشد. لایهای که پیش از سنگزنی مناسب است، ممکن است پس از برداشت بخشی از سطح دیگر عمق مؤثر کافی نداشته باشد.
از سوی دیگر، اضافه ماشینکاری زیاد هزینه و زمان سنگزنی را بالا میبرد و اضافه کم، ریسک باقیماندن اعوجاج یا اکسیداسیون سطح را افزایش میدهد. راهحل یک عدد عمومی نیست؛ لازم است طراحی، ماشینکاری، کوره، کوئنچ، سنگزنی و کنترل کیفیت قبل از شروع تولید یک زنجیره مشترک داشته باشند.
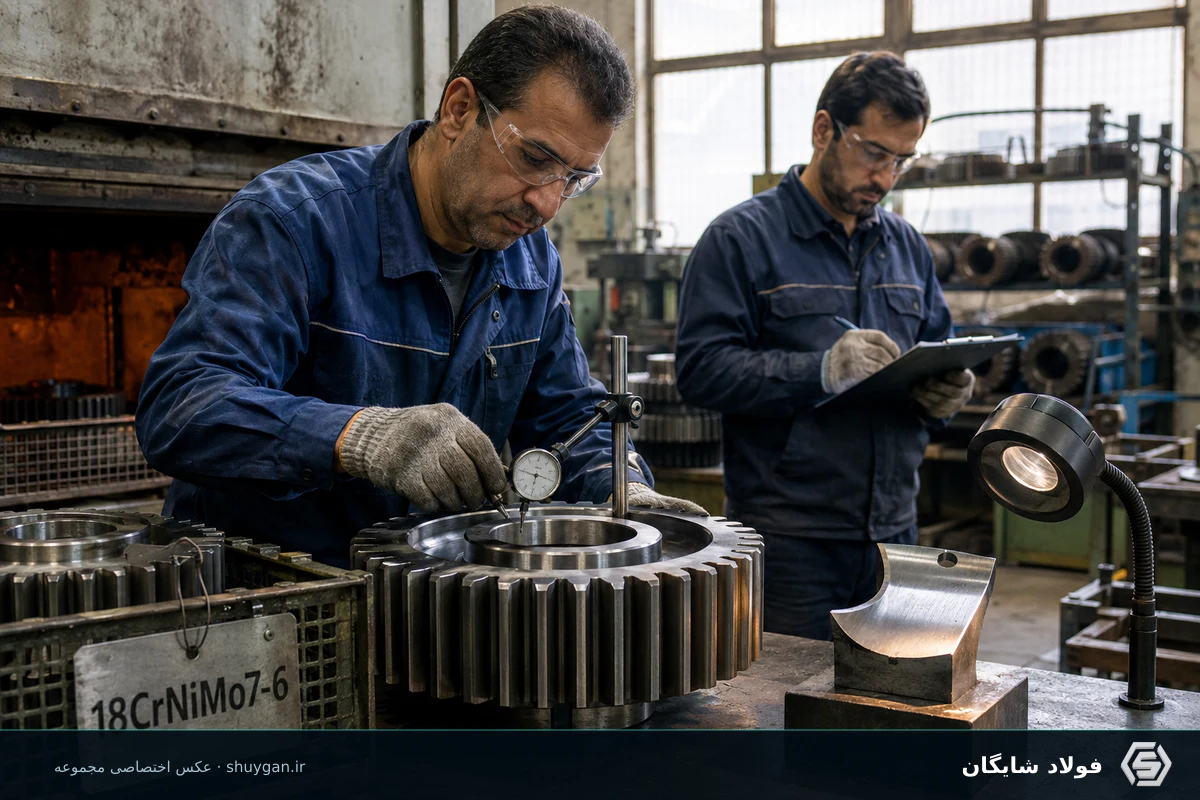
تصویر ۱ — عمق هدف، تغییر ابعاد و برداشت نهایی باید از آخر به اول برنامهریزی شوند؛ عکس اختصاصی فولاد شایگان.
نقشه سریع تصمیم
| پرسش | چرا مهم است؟ | پاسخ مورد انتظار |
|---|---|---|
| عمق کدام است؟ | عمق کل و مؤثر تعریف یکسان ندارند | اصطلاح، معیار سختی و واحد |
| برداشت چقدر است؟ | سنگزنی پروفیل لایه را تغییر میدهد | مقدار هر سطح و تلرانس |
| اعوجاج کجاست؟ | تاب و تغییر گام در همه جهت یکسان نیست | نقشه نقاط اندازهگیری |
| آزمون روی چیست؟ | کوپن نامرتبط میتواند نتیجه گمراهکننده دهد | نمونه نماینده جنس و سابقه حرارتی |
عمق کل و عمق مؤثر را جدا بنویسید
عمق کل به امتداد تغییر شیمی یا ساختار اشاره میکند، در حالی که عمق مؤثر معمولاً با رسیدن سختی به یک معیار تعریف میشود. اگر فقط یک عدد «عمق» روی نقشه باشد، آزمایشگاه و عملیات حرارتی ممکن است برداشت متفاوتی داشته باشند.
در سفارش باید روش اندازهگیری، سختی مرجع، محل مقطع و وضعیت بعد از سنگزنی روشن باشد. عمق پذیرش، عمق محصول نهایی است مگر اینکه قرارداد صریحاً مرحله دیگری را مشخص کرده باشد.
- واژه ECD یا عمق مؤثر را با معیار کامل بنویسید.
- سطح مبنا را قبل یا بعد از سنگزنی مشخص کنید.
- تلرانس عمق را با توان واقعی فرآیند هماهنگ کنید.
اضافه ماشینکاری را از مسیر خطاها بسازید
اضافه لازم مجموعهای از تغییر اندازه در پیشگرم، سمانته، کوئنچ، تمپر و احتمال صافکاری است. شکل قطعه، نسبت طول به قطر، عدم تقارن، شیارها و تنشهای ماشینکاری اولیه بر آن اثر دارند.
بهترین مبنا داده تاریخی قطعه مشابه و پایش آماری فرآیند است. برای قطعه جدید، آزمایش اولیه و نقشه اندازهگیری قبل و بعد از هر مرحله از اتکا به عدد تجربی عمومی امنتر است.
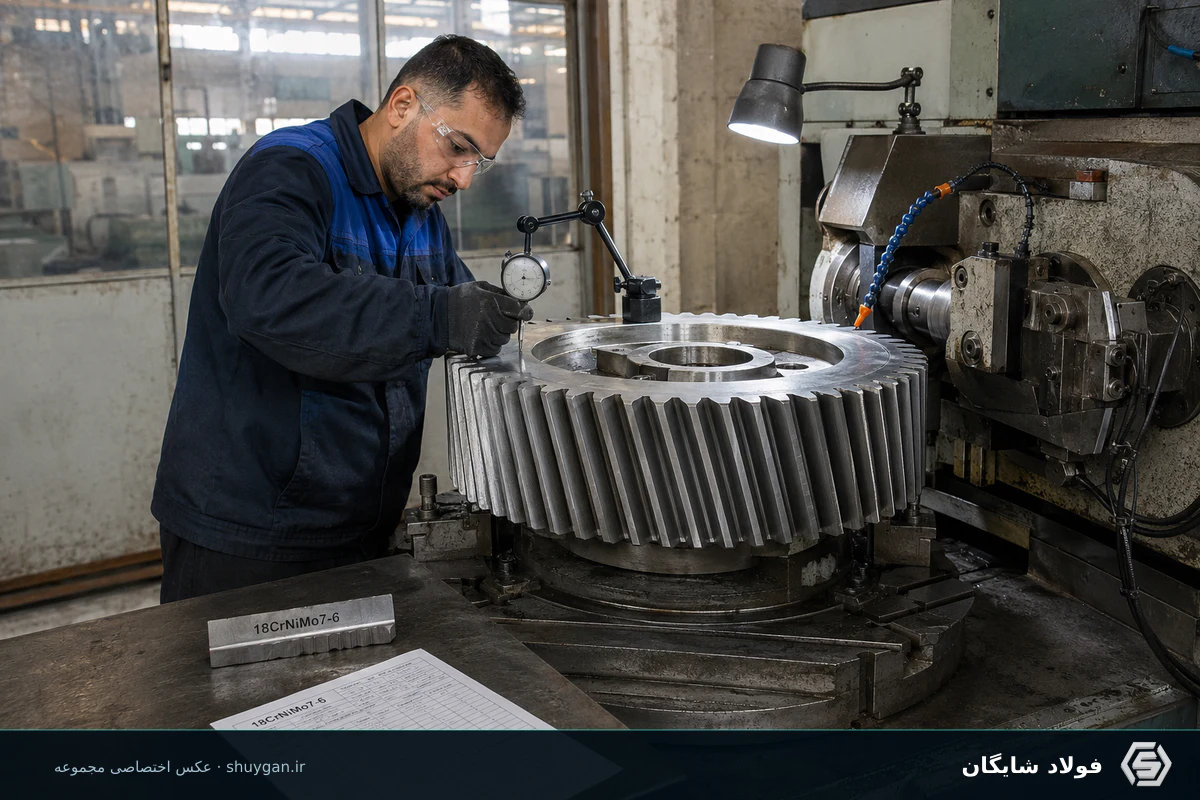
تصویر ۲ — بدون این دادهها، عمق و اضافه ماشینکاری صرفاً حدس خواهند بود؛ عکس اختصاصی فولاد شایگان.
اعوجاج را فقط با عملیات حرارتی توضیح ندهید
اعوجاج میتواند از ماده اولیه، جهت فیبر، تنش فورج، خشنتراشی نامتقارن یا قیدکردن نامناسب شروع شود. کوره و کوئنچ آن را آشکار یا تشدید میکنند. بررسی علت باید کل مسیر ساخت را ببیند.
تنشزدایی میانی، توالی متقارن ماشینکاری، فیکسچر، چیدمان بار و روش کوئنچ ابزارهای کنترل هستند. هر ابزار هزینه و اثر جانبی دارد و باید با کیفیت نهایی موازنه شود.
کنترل کیفیت لایه و سطح نهایی
پروفیل میکروسختی از سطح به مغز، ریزساختار، کربن باقیمانده یا آستنیت باقیمانده، ترک و سوختگی سنگزنی میتوانند بخشی از برنامه کنترل باشند. نیاز دقیق به استاندارد محصول و اهمیت قطعه وابسته است.
محل برش نمونه باید ناحیه بحرانی دندانه را نمایندگی کند. ثبت Heat No، سیکل کوره، موقعیت بار و نتایج اندازهگیری امکان تحلیل مشکل و تکرارپذیری را ایجاد میکند.
چکلیست سفارش برای تهران، تبریز، اصفهان و یزد
- گرید سمانته و وضعیت تحویل ماده خام را ثبت کنید.
- عمق مؤثر نهایی را با معیار و محل اندازهگیری تعریف کنید.
- مقدار برداشت هر سطح را در نقشه فرآیند بنویسید.
- اندازهگیری قبل و بعد از کوره را برنامهریزی کنید.
- کوپن یا قطعه قربانی را از نظر جنس و سابقه حرارتی نماینده کنید.
دانشنامهها و راهنماهای مرتبط
پرسشهای پرتکرار
آیا عمق کل و عمق مؤثر یکی هستند؟
خیر. روش تعریف و اندازهگیری متفاوت است و باید معیار دقیق در نقشه یا قرارداد نوشته شود.
اضافه سنگزنی ثابت برای همه دندانهها چیست؟
عدد عمومی ایمن وجود ندارد؛ هندسه، فرآیند، داده اعوجاج و تلرانس نهایی تعیینکنندهاند.
چرا پس از سنگزنی عمق کم میشود؟
سنگزنی بخشی از لایه سطحی را برمیدارد؛ طراحی فرآیند باید عمق باقیمانده در قطعه نهایی را هدف بگیرد.
منابع و روش استفاده
این مقاله با اتکا به منابع رسمی زیر و با رویکرد تفسیر کاربردی برای بازار ایران تدوین شده است. داده یک سازنده به محصول و شرایط اعلامشده همان سازنده مربوط است و جای استاندارد خرید یا گواهی محموله را نمیگیرد.
جمعبندی و گام بعدی
عمق لایه، اعوجاج و اضافه ماشینکاری سه موضوع جدا نیستند. آنها را از سطح نهایی به عقب طراحی کنید: خواص نهایی → برداشت → اعوجاج → سیکل → ماده خام. این ترتیب از حذف ناخواسته لایه مفید و دوبارهکاری جلوگیری میکند.
برای استعلام میلگرد یا ورق عملیات حرارتی، بهتر است شماره متریال، ابعاد، تعداد، وضعیت تحویل، نیاز به تست و شهر مقصد را یکجا اعلام کنید. کارشناسی فروش میتواند پس از کنترل مدارک موجودی روز، گزینه قابل پیشنهاد را روشن کند. تماس با فولاد شایگان
دیدگاهها
دیدگاهها پس از بررسی مدیر منتشر میشوند.